2026-08-11
A Skladový vysokozdvižný vozík je jedním z kapitálově nejnáročnějších nákupů, které distribuční zařízení provede, a rozhodnutí se jen zřídka zastaví na ceně. Uspořádání podlahy, výška regálu, světlost uličky, pracovní cyklus a dokonce i složení podlahy skladu – to vše určuje, která konfigurace podvozku, stožáru a hnacího ústrojí bude skutečně spolehlivě fungovat po víceletou životnost. Jako výrobní závod, který přímo konstruuje a vyrábí zařízení pro manipulaci s materiálem, k tomu přistupujeme jinak než k obecnému katalogu zařízení – každá níže uvedená specifikace odráží to, co naše inženýrské a testovací týmy skutečně ověřují ve výrobě před odesláním jednotky, nikoli marketingová čísla vytažená z brožury.
Většina provozních týmů hodnotí vysokozdvižné vozíky pouze na základě kapacity a ceny a po měsících zjistí, že jednotka nemůže vyčistit regálovou uličku, nevydrží druhou směnu bez poklesu napětí nebo se opotřebovává hydraulická těsnění rychleji, než se v prostředí chladírenských skladů očekává. Tato stránka je napsána z výrobní strany této mezery – technických omezení, konstrukčních materiálů a testovacích postupů, které určují, zda vysokozdvižný vozík skutečně funguje tak, jak uvádí jeho technický list, jakmile je nasazen ve skutečném skladu.
Většina nákupních průvodců popisuje vysokozdvižné vozíky pouze podle kategorií – protizávaží, vysokozdvižný vozík, úzká ulička – bez vysvětlení, proč tyto kategorie vůbec existují. Z hlediska výroby se každé rozhodnutí o konfiguraci vrací ke třem technickým omezením: rozložení hmotnosti podvozku, kapacita hydraulického zdvihu ve výšce a řízení teploty hnacího ústrojí při nepřetržitém cyklování. Vysokozdvižný vozík dimenzovaný na 3 000 kg na úrovni země nenese stejnou nosnost 3 000 kg při výšce zdvihu 9 metrů – nosnost se snižuje s rostoucím prodloužením stožáru a tato křivka snížení je přesně to, co odděluje dobře zkonstruovanou jednotku od jednotky s nedostatečným výkonem.
Naše výrobní linka testuje každý podvozek podle křivky jmenovité kapacity, nikoli podle jediného špičkového čísla. To je důležité přímo pro provozovatele zařízení, protože publikované údaje o „maximální kapacitě“ na technickém listu jsou často měřeny při minimální výšce zdvihu a standardním těžišti nákladu – podmínky, které se jen zřídka shodují se skutečnými skladovými operacemi, kde jsou náklady zvedány do výšky regálu tři, čtyři nebo pět metrů. Pochopení tohoto vztahu ke snížení ratingu je tou jedinou nejužitečnější technickou znalostí, kterou může kupující uplatnit před porovnáním jednotek.
Rozložení hmotnosti podvozku se řídí stejnou logikou. Umístění protizávaží v zadní části rámu existuje speciálně pro kompenzaci zátěžového momentu, který vzniká, když se vidlice vysunou dopředu pod zvednutý stožár. Pokud je protizávaží poddimenzováno vzhledem k výšce stožáru a jmenovité kapacitě, jednotka se stane nestabilní při plném vysunutí dlouho předtím, než dosáhne svého vytištěného limitu kapacity – poruchový režim, který se jen zřídka objeví v předváděcí místnosti, ale objeví se rychle, jakmile zařízení spustí zařízení v plné výšce stojanu za podmínek skutečného zatížení.
Kapacita se měří při standardním těžišti 500 mm. Břemena s delším těžištěm snižují efektivní nosnost, někdy o 15–20 %. Naše technické listy uvádějí kapacitu ve třech nákladových střediscích, ne v jednom.
Výška volného zdvihu (před vysunutím stožáru ven) určuje, zda může jednotka pracovat pod nízkými stropními nosníky nebo v interiéru přívěsu bez problémů s výškou nad hlavou.
Pracovní cyklus definuje, kolik provozních hodin za směnu jsou hnací ústrojí a hydraulické čerpadlo navrženy tak, aby vydržely bez tepelného snížení výkonu. Nepřetržité vícesměnné provozy vyžadují vyšší výkon než jednosměnný provoz.
Kontaktní plocha pneumatik a hmotnost podvozku určují tlak vyvíjený na podlahu skladu. Zařízení v mezipatře a na zvýšené podlaze potřebují tento údaj ověřit před nasazením, nikoli po něm.
Vnější poloměr otáčení, nikoli samotná délka podvozku, určuje minimální pracovní uličku. Kratší rozvor snižuje poloměr, ale může ovlivnit stabilitu při plné výšce zdvihu.
Elektrické jednotky jsou běžně postaveny kolem 24V, 48V nebo 80V systémů. Architektury s vyšším napětím obecně udrží větší zátěž při delších směnách s menším poklesem napětí.
Uspořádání zařízení je výchozím bodem pro konfiguraci, nikoli dodatečným nápadem aplikovaným poté, co je jednotka již zakoupena. Největší váhu při tomto rozhodování mají čtyři proměnné uspořádání: šířka pracovní uličky, výška regálu, stav povrchu podlahy a vzdálenost mezi dokem a úložištěm. Každá proměnná interaguje s ostatními, což je důvod, proč konfigurace, která dobře funguje v jednom zařízení, může fungovat špatně v jiném s podobnou výškou stojanu, ale jinou šířkou uličky nebo sklonem podlahy.
Cestovní vzdálenost mezi nakládací rampou a skladovými regály je při rozhodování o konfiguraci často podhodnocena. Zařízení s dlouhými pojezdy těží z vyšší maximální rychlosti a hnacího ústrojí navrženého pro trvalý pohyb spíše než z častého cyklování stop-start typické pro operace vychystávání v úzkých uličkách. Výběr podvozku vyladěného pro odezvu stop-start v dlouhodobém provozu má za následek zbytečné opotřebení hnacího ústrojí a pomalejší časy cyklů než u jednotky navržené pro trvalé cestování.
Uličky nad 3,2 metru umožňují konfigurace protizávaží se standardní geometrií otáčení, což zjednodušuje přístup k údržbě a umožňuje jediné jednotce zvládnout jak skladování, tak pohyb z doku na sklad.
Uličky mezi 1,6 a 2,7 metru vyžadují konfigurace stožáru s dosahem nebo úzkými uličkami s bočními posuvnými vozíky, což umožňuje flexibilitu otáčení pro zvýšení hustoty skladování až o 40 %.
Zařízení provozující úložné prostory na podlaze i úložné prostory s vysokými regály často používají dva typy šasi paralelně, místo aby pro oba úkoly dělaly kompromisy na jedné jednotce střední třídy.
Zařízení s variací sklonu podlahy nebo dilatačními spárami těží ze zesíleného uložení nápravy a pneumatik s větším průměrem, což snižuje namáhání podvozku opakovaným nárazovým zatížením během jízdy.
Níže uvedená tabulka odráží rozsahy specifikací, které náš technický tým ověřuje ve standardních výrobních sériích. Čísla představují testované rozsahy spíše než jednobodové marketingové údaje, protože skutečný výkon závisí na středu zatížení, okolní teplotě a stavu podlahy. Kupující, kteří porovnávají jednotky z různých zdrojů, by měli požadovat stejná data založená na rozsahu, spíše než přijímat jedinou špičkovou hodnotu, protože samotná špičková čísla jsou špatným prediktorem skutečného výkonu.
| Specifikace | Standardní provozní třída | Heavy Duty Class | Třída Vysoká-Rack |
| Jmenovitá kapacita | 1,5–2,5 t | 3,0–5,0 t | 1,2–2,0 t |
| Maximální výška zdvihu | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Pracovní ulička | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Hnací ústrojí | Elektrické / IC | IC / Diesel | Elektrický |
| Pracovní cyklus | Single–Double Shift | Kontinuální | Single–Double Shift |
| Zemní tlak | Mírný | High | Nízká – Střední |
| Typická cestovní rychlost | 14–17 km/h | 18–22 km/h | 8–11 km/h |
| Baterie / palivový systém | 48V–80V el | Diesel/LPG | 48V–80V el |
Volba hnacího ústrojí ovlivňuje mnohem více než náklady na palivo. Elektrická hnací ústrojí zcela eliminují výstup výfukových plynů, což snižuje požadavky na ventilační infrastrukturu v uzavřených zařízeních a snižuje hladinu okolního hluku natolik, že významně zvyšuje bezpečnost komunikace na rušném podlaží skladu. Jednotky s vnitřním spalováním naproti tomu poskytují trvalý výkon bez omezení doby provozu vázaných na cykly nabíjení baterie, což zůstává relevantní pro zařízení provozující nepřetržitý vícesměnný provoz bez vyhrazené nabíjecí infrastruktury.
Chemie baterií přidává další vrstvu rozhodování v rámci elektrických konfigurací. Zaplavené olověné baterie zůstávají nejběžnější volbou kvůli nižším počátečním nákladům a dobře srozumitelným postupům údržby, vyžadují však cyklus úplného nabití a ochlazení a pravidelné kontroly hladiny vody. Uzavřené bezúdržbové baterie snižují požadavky na servis při vyšších počátečních nákladech, zatímco systémy kompatibilní s rychlým nabíjením umožňují příležitostné nabíjení během přestávek ve směně, což snižuje potřebu infrastruktury pro výměnu baterií ve vícesměnných provozech.
Nulové emise výfukových plynů, nižší hlučnost, snížené vibrace a méně plánovaných intervalů údržby ve srovnání se spalovacím pohonem, díky čemuž jsou elektrické konfigurace vhodné pro uzavřené prostory s řízenou teplotou.
Trvalá dodávka energie bez prostojů nabíjecích cyklů, rychlejší doplňování paliva ve srovnání s nabíjením baterie a vyšší výkon při venkovních nebo smíšených provozech uvnitř a venku na dvoře.
Větší zařízení často používají elektrické jednotky pro provoz ve vnitřních regálech a spalovací jednotky pro venkovní nakládání na dvorech a přívěsech, přičemž síly hnacího ústrojí se přizpůsobují konkrétním pracovním zónám.
Kromě zveřejněných specifikací určuje celkové náklady na vlastnictví mnohem více než cena nálepky kvalita konstrukce. Čtyři oblasti si zaslouží přímou kontrolu během hodnocení, protože tyto komponenty jsou vystaveny nejvyššímu kumulativnímu namáhání během víceleté životnosti a jejich výměna po předčasné poruše je nejdražší.
Kanály stožáru jsou vystaveny opakovanému ohybovému zatížení během tisíců zdvihových cyklů. Plně svařované ocelové profily kanálů se zesíleným příčným vyztužením odolávají únavovému praskání mnohem déle než šroubované nebo lehčí alternativy, zejména v prostředí s nepřetržitým provozem.
Polyuretanová hydraulická těsnění si udržují výkon v širším teplotním rozsahu než standardní pryžové směsi, což je důležité pro chladírenské sklady nebo venkovní prostředí nakládacích doků.
Základní nátěr E-coat následovaný povrchovou úpravou práškovým lakem poskytuje podstatně delší odolnost proti korozi než rámy s jednovrstvým nátěrem, což je zvláště důležité pro zařízení v blízkosti pobřežních oblastí nebo s vysokou okolní vlhkostí.
Vidlice vyrobené z oceli s vyšším obsahem uhlíku se správným tepelným zpracováním odolávají ohybu při opakovaném bodovém zatížení mnohem lépe než alternativy nižší třídy, čímž se snižuje riziko deformace vidlice pod jmenovitou nosností.
Pořizovací cena představuje zlomek celkových nákladů na životnost skladového vysokozdvižného vozíku provozovaného po dobu pěti až sedmi let životnosti. Plánované intervaly údržby, dostupnost náhradních dílů a požadavky na servis specifické pro hnací ústrojí určují průběžné provozní náklady mnohem výrazněji než počáteční kapitálové výdaje. Zařízení, která sestavují plán údržby na základě skutečného pracovního cyklu – spíše než běžného výchozího nastavení výrobce – důsledně vykazují delší servisní intervaly mezi výměnami hlavních součástí.
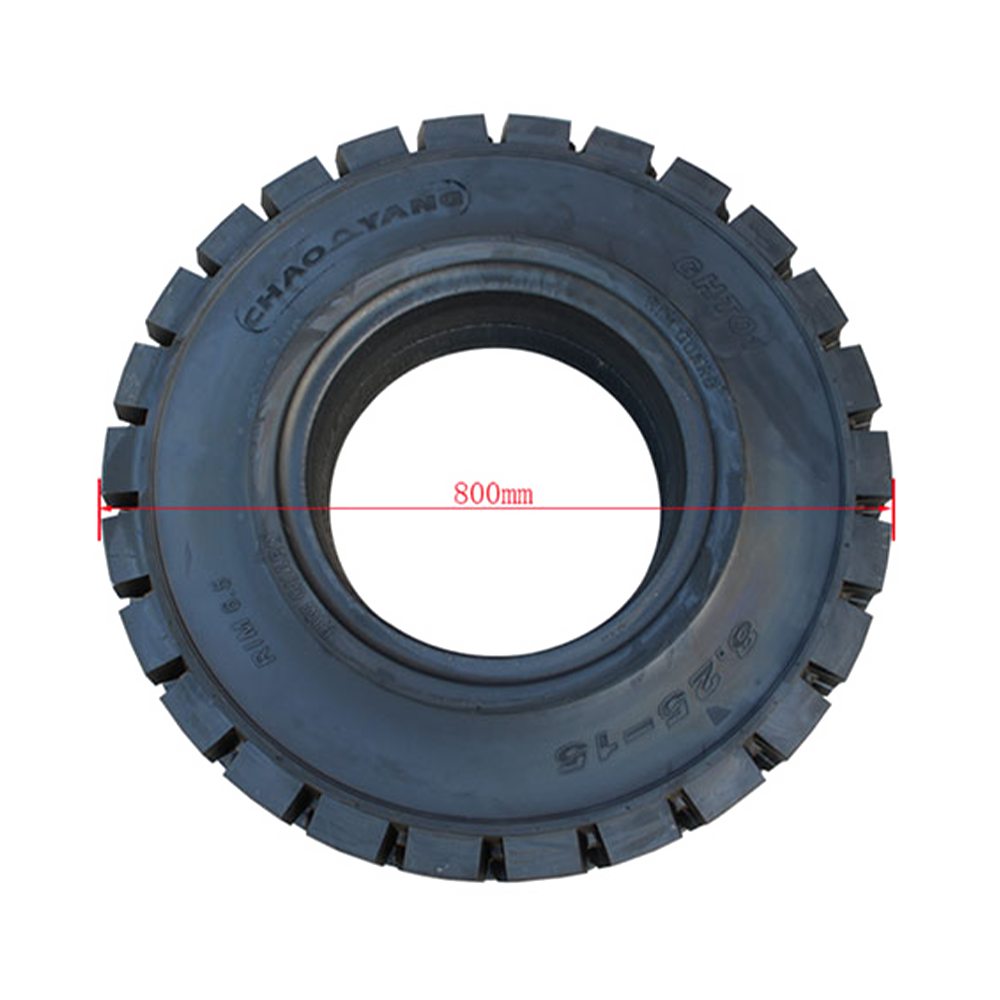
Údržba hydraulického systému se řídí předvídatelným vzorem vázaným na provozní hodiny spíše než na kalendářní čas. Kontaminace kapaliny v důsledku opotřebení těsnění urychluje degradaci součástí v celém hydraulickém okruhu, a proto kontrola kapaliny v pravidelných hodinových intervalech, spíše než samotná roční kontrola, přináší měřitelně delší životnost čerpadla a válce. Opotřebení pneumatik se řídí podobným vzorem na základě hodin, přičemž pevné nalisované pneumatiky obvykle vyžadují výměnu v delších intervalech než pneumatiky v halách s vysokým cyklem.
Kontrola hladiny hydraulické kapaliny, kontrola opotřebení pneumatik, test funkce brzdového systému a kontrola svorek baterie pro elektrické konfigurace.
Kompletní výměna hydraulické kapaliny a filtru, kontrola mazání a napnutí řetězu stožáru a kontrola ložisek hnací nápravy.
Výměna převodové kapaliny u jednotek s vnitřním spalováním, komplexní kontrola kladky stožáru a re-kontrola konstrukčního bodu svaru.
Systémy ochrany operátora jsou zabudovány do podvozku a nejsou přidány jako dodatečný nápad. Konstrukce ochranné střechy nad hlavou jsou dimenzovány tak, aby chránily před padajícími úlomky v prostředí regálových skladů, zatímco zádržný systém operátora, včetně obvodů pro blokování bezpečnostních pásů, zabraňuje záběru hnacího ústrojí, dokud není operátor řádně zajištěn. Prodloužení opěradla zabraňují posunutí zboží během přepravy směrem dozadu do prostoru pro obsluhu, což je detail, který se stává zvláště důležitým při manipulaci s naskládanými nebo nepravidelně tvarovanými náklady.
Systémy kontroly stability současně monitorují úhel stožáru, hmotnost nákladu a rychlost pojezdu a automaticky omezují výšku zdvihu nebo rychlost pojezdu, když se kombinace těchto faktorů blíží prahu stability podvozku. Tento typ aktivního bezpečnostního monitorování se stává stále více standardem ve středních a těžkých konfiguracích, čímž se snižuje riziko převrácení během zatáčení při částečné nebo plné výšce zdvihu.
Jakou nosnost potřebuje standardní skladový vysokozdvižný vozík?
Pro běžnou manipulaci s paletami se standardními paletami o hmotnosti 1 000–1 200 kg pokrývá jednotka o hmotnosti 1,5–2,5 tuny většinu skladových operací. Zařízení manipulující s těžšími průmyslovými břemeny by měla mít velikost alespoň o 25 % vyšší, než je jejich maximální očekávaná hmotnost palety, aby se zohlednily odchylky těžiště nákladu.
Jak se liší výška zdvihu od výšky stožáru?
Výška zdvihu se vztahuje k maximální výšce vidlice, zatímco výška stožáru se vztahuje ke zhroucené nebo vysunuté fyzické konstrukci stožáru. Stožár se může vysunout do výšky zdvihu 9 metrů, zatímco se složí na méně než 2,3 metru pro světlou výšku nad hlavou během přepravy nebo provozu s nízkým stropem.
Jaká šířka uličky je nutná pro retraky?
Vozíky s dosahem obvykle vyžadují pracovní uličku mezi 2,3 a 2,7 metry ve srovnání s 3,2 až 3,6 metry u standardních protizávažových jednotek, což umožňuje výrazně hustší rozmístění regálů na stejné ploše podlahy.
Je pro použití ve vnitřních skladech lepší elektrické nebo vnitřní spalování?
Elektrická hnací ústrojí jsou obecně preferována v interiéru kvůli nulovým výfukovým emisím, nižší hladině hluku a sníženým požadavkům na ventilaci. Jednotky s vnitřním spalováním zůstávají relevantní pro práci na venkovním dvoře nebo nepřetržité cyklování v těžkých podmínkách, kde jsou prostoje nabíjení nepraktické.
Jak často by měla být kontrolována hydraulická kapalina na skladovém vysokozdvižném vozíku?
Hladiny hydraulické kapaliny by se měly kontrolovat každých 250 provozních hodin, přičemž úplná výměna kapaliny a filtru je naplánována na 1 000–1 500 hodin v závislosti na pracovním cyklu a okolní provozní teplotě.
Zvládne jeden vysokozdvižný vozík jak skladování na podlaze, tak skladování ve vysokých regálech?
Konfigurace se středním dosahem může obsluhovat střední výšky racku až do zhruba 7–8 metrů, ale zařízení se stojany nad 9 metrů obvykle vyžadují vyhrazenou jednotku vysokého rozvaděče pro stabilní provoz v souladu s kódem.
Jaké podlahové podmínky omezují výběr vysokozdvižného vozíku?
Nerovná podlaha, dilatační spáry a zvýšené nebo mezipatrové podlahy s omezenou nosností omezují, která hmotnost podvozku a typ pneumatik lze bezpečně nasadit. Zemní tlak by měl být vždy ověřen podle dokumentace zatížení podlahy objektu.
Jak dlouho trvá nabíjení baterie u elektrického skladového vysokozdvižného vozíku?
Standardní systémy olověných akumulátorů obvykle vyžadují 8 hodin pro plné nabití plus 8hodinovou dobu ochlazení. Systémy kompatibilní s rychlonabíjením to mohou výrazně snížit a umožňují příležitostné nabíjení během přestávek ve směně bez úplné výměny baterie.
Jaká je typická životnost skladového vysokozdvižného vozíku?
Při standardním jednosměnném nebo dvousměnném provozu s plánovanou údržbou dobře postavená jednotka obvykle poskytuje 10 000 až 15 000 provozních hodin před generální opravou hlavních součástí, což odpovídá zhruba pěti až sedmi letům nepřetržitého provozu.
Vydrží pevné pneumatiky nebo pneumatiky v interiéru déle?
Pevné přítlačné pneumatiky obecně vydrží déle než pneumatiky v prostředí s betonovou podlahou, protože nejsou vystaveny riziku propíchnutí a dochází k pomalejšímu opotřebení běhounu při opakovaném cyklování stop-start.
Jaká příslušenství se běžně přidávají ke skladovému vysokozdvižnému vozíku?
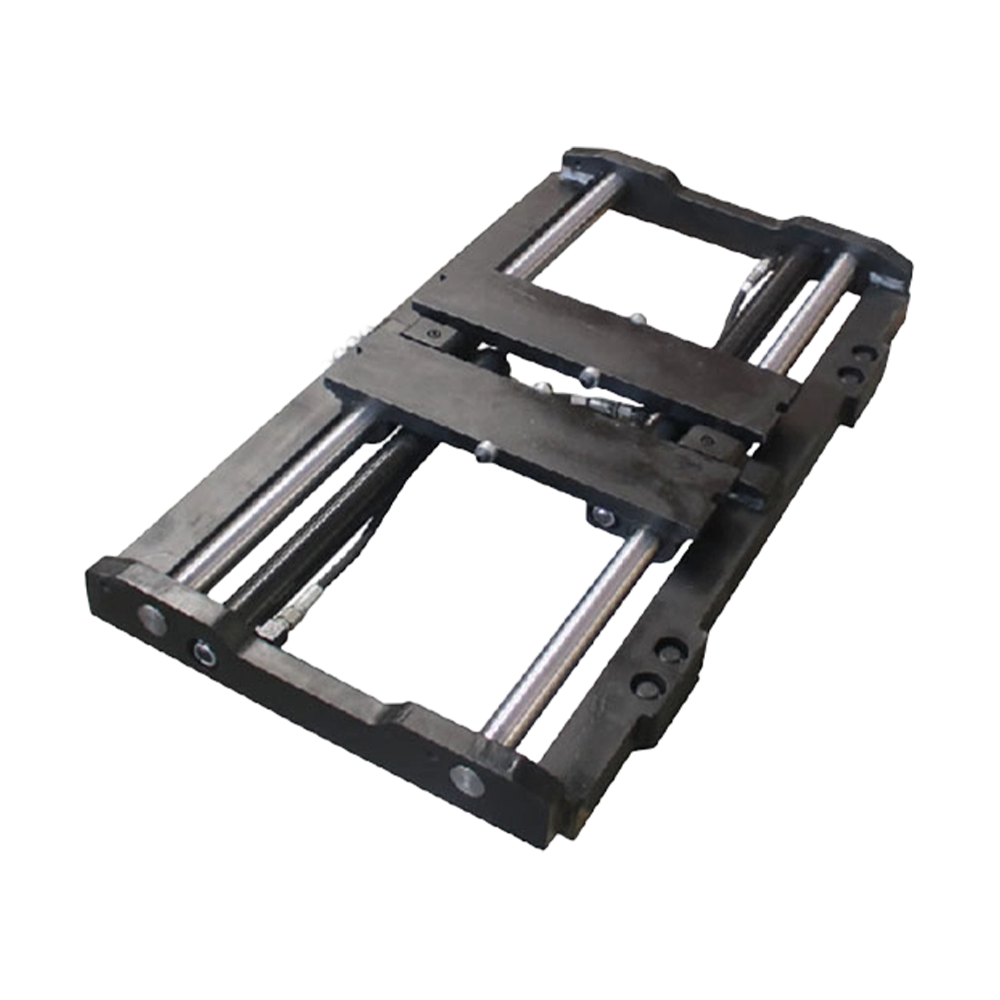
Boční posunovače, polohovače vidlic, stabilizátory nákladu a otočné svorky jsou nejběžněji požadovaným příslušenstvím, z nichž každý je namontován přímo na nosnou desku během výroby, nikoli dodatečně montován později.
Jak okolní teplota ovlivňuje výkon vysokozdvižného vozíku?
Prostředí chladného skladu snižuje kapacitu baterie a zvyšuje viskozitu hydraulické kapaliny, což obojí zpomaluje dobu odezvy zdvihu. Jednotky určené pro použití v chladírenských skladech obvykle vyžadují nízkoteplotní těsnění a izolační balíčky baterií.
Směs a konstrukce pneumatiky ovlivňují jízdní stabilitu, ochranu povrchu podlahy a energetickou účinnost více, než většina kupujících zpočátku počítá během specifikace. Pevné nalisované pneumatiky zcela odolávají poškození propíchnutím a drží svůj tvar i při silném bodovém zatížení, což z nich činí standardní volbu pro vnitřní provozy s betonovou podlahou s vysokým počtem cyklů. Možnosti pneumatických a tlumených pneumatik vyměňují část této odolnosti proti propíchnutí za zlepšené tlumení nárazů, což se stává relevantním na zařízeních s dilatačními spárami, přechody dokovacích desek nebo menšími nerovnostmi povrchu, kde jízdní pohodlí ovlivňuje únavu obsluhy při dlouhé směně.
Průměr a šířka pneumatiky také ovlivňují tlak na půdu nezávisle na hmotnosti podvozku. Širší stopa pneumatiky rozděluje hmotnost podvozku na větší kontaktní plochu a snižuje bodový tlak na vyvýšenou nebo mezipatrovou podlahu, kde je zatížení na metr čtvereční pevným omezením. Zařízení provozovaná na epoxidových nebo pryskyřičných podlahách by měla dodatečně potvrdit kompatibilitu pneumatikových směsí, protože určité pryžové směsi mohou při opakovaném kontaktu a otáčivém tření poznamenat nebo znehodnotit speciální podlahové nátěry.
Kompatibilita přídavných zařízení je určena spíše třídou vozíku než samotnou délkou vidlice a neodpovídající třídy vozíků jsou jednou z nejčastějších chyb konfigurace v zařízeních odebírajících přídavná zařízení odděleně od základní jednotky. Uchycení vozíku třídy II a třídy III odpovídá specifickým průtokům hydrauliky a rozměrům montážního držáku, což znamená, že příslušenství určené pro jednu třídu vozíků se bez úprav správně nebo bezpečně nezačlení do jiné třídy.
Boční posuvy umožňují boční nastavení vidlice bez přemístění celého podvozku, čímž se zkracuje doba cyklu při operacích vychystávání v úzkých uličkách, kde by opakované jemné vyrovnání proti čelu stojanu jinak zpomalilo propustnost. Polohovače vidlic toto dále rozšiřují tím, že umožňují nastavení vzdálenosti vidlice ze sedadla obsluhy, což je užitečné v zařízeních manipulujících s proměnlivou šířkou palet během jedné směny. Otočné svěrky a stabilizátory nákladu řeší speciální potřeby manipulace, jako je válec nebo zboží ve formátu rolí, a jsou obvykle specifikovány ve fázi výroby, takže kapacita hydraulického okruhu je již od počátku správně dimenzována pro dodatečné zatížení příslušenství.
Každý podvozek vyrobený na naší lince prochází před opuštěním závodu strukturovanou sekvencí kontroly kvality. Svary rámu jsou kontrolovány při zátěžové zkoušce před aplikací nátěru, hydraulické systémy procházejí tlakovou zkouškou při 1,5násobku jmenovitého provozního tlaku a dokončené jednotky jsou cyklicky testovány při plné jmenovité kapacitě v celém rozsahu vysunutí stožáru před podpisem závěrečné kontroly. Výroba je certifikována podle norem řízení kvality ISO 9001 a jednotky určené pro regulované trhy jsou vyrobeny podle požadavků CE, které zahrnují strukturální bezpečnost, elektrické systémy a normy ochrany obsluhy.
Sledovatelnost komponentů je zachována po celou dobu výroby, se záznamy o kontrole svarů, výsledky hydraulické tlakové zkoušky a údaje o závěrečných cyklech testů zaznamenávaných proti každému sériovému číslu podvozku. Tato sledovatelnost se stává zvláště relevantní pro zařízení provozovaná podle požadavků interního bezpečnostního auditu, kde dokumentovaná historie testování podporuje certifikaci zařízení a kontroly shody s pojištěním.
Vzhledem k tomu, že výroba probíhá přímo v naší výrobní hale, lze změny konfigurace – výšku stožáru, délku vidlice, složení pneumatik, upevnění příslušenství, systém napětí – specifikovat ve fázi výroby a ne dodatečně montovat později. To je zvláště důležité pro zařízení s nestandardními výškami regálů, neobvyklými rozměry nákladu nebo specifickými požadavky na upevnění, jako jsou polohovače vidlic, boční posuvy nebo otočné svorky.
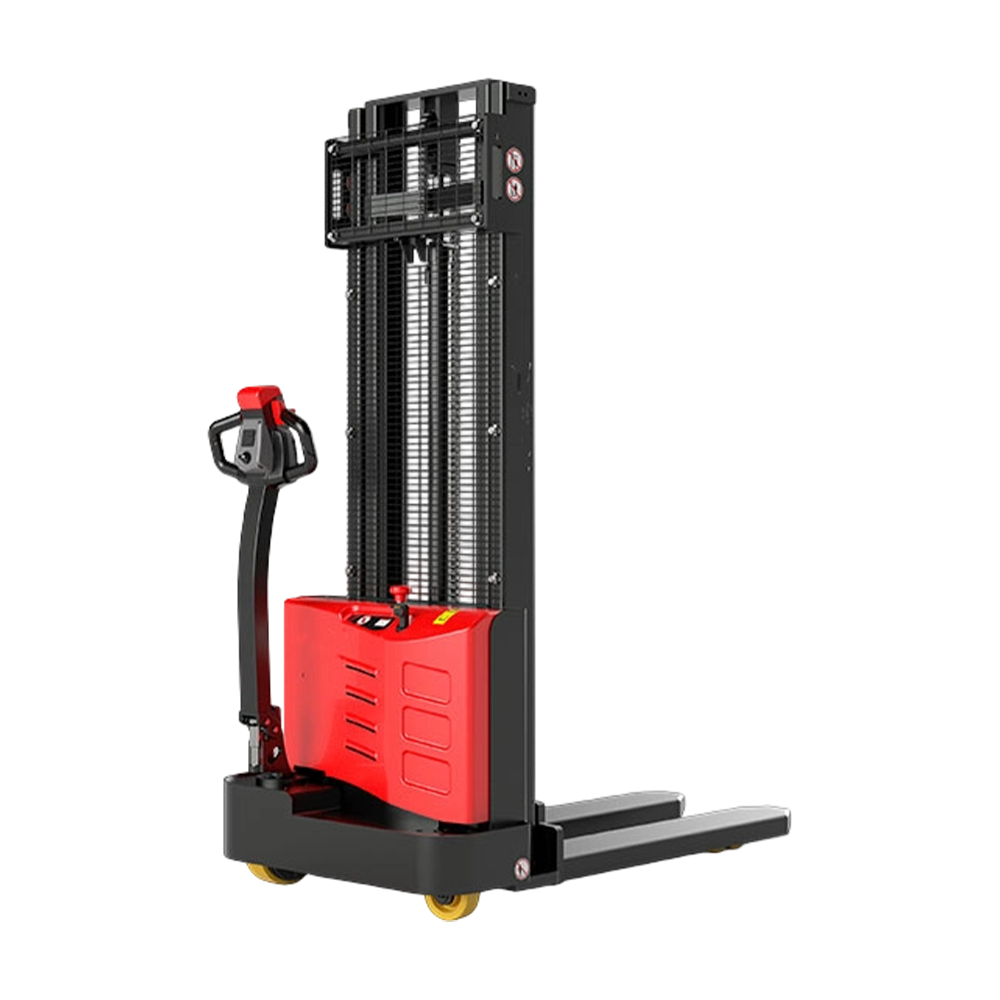
Postaveno na 48V nebo 80V architektuře s AC hnacími motory o hmotnosti od 1,5 do 3,5 tuny, navrženo pro vnitřní vícesměnný provoz s minimální hlučností a nulovými emisemi.
Zobrazit možnosti konfiguraceKonstrukce stožáru s úzkým podvozkem navržená pro šířku uličky od 2,3 metru s výškou zdvihu až 11 metrů pro aplikace s vysokou hustotou regálového skladování.
Zobrazit možnosti konfiguraceMožnosti pohonu na naftu a LPG vyrobené pro nepřetržité směny na venkovním dvoře a smíšený provoz uvnitř a venku, o hmotnosti od 3 do 5 tun se zesílenou rámovou konstrukcí.
Zobrazit možnosti konfiguraceNízkoteplotní hydraulická těsnění, izolované přihrádky na baterie a korozivzdorné povlaky rámu navržené pro trvalý provoz skladu pod nulou.
Zobrazit možnosti konfiguraceZařízení s nestandardními požadavky – prodlouženou délkou vidlice, vlastními napěťovými systémy, specializovanými nástavci nebo regionálními certifikacemi shody – si mohou vyžádat úpravy konfigurace přímo ve výrobní fázi. Náš technický tým pracuje na základě specifikací zařízení, včetně měření uliček, dokumentace výšky stojanu a hodnocení zatížení podlahy, aby doporučil konfiguraci podvozku odpovídající skutečnému provoznímu prostředí spíše než obecný katalog.
Výrobní série hromadných objednávek jsou naplánovány s vyhrazeným časem na lince, což umožňuje konzistentní specifikaci sestavení pro celé množství objednávky spolu s jednotnou testovací a kontrolní dokumentací pro každou jednotku vyrobenou v sérii. Dodací lhůty se liší v závislosti na složitosti konfigurace a objemu objednávky a jsou potvrzeny během fáze revize specifikace před plánováním výroby. Zařízení koordinující standardizaci vozového parku na více pobočkách těží z tohoto přístupu, protože identické specifikace sestavení v rámci výrobního cyklu snižují složitost údržby mezi pracovišti a zjednodušují plánování zásob náhradních dílů.
Regionální požadavky na shodu se řeší spíše ve fázi specifikace než prostřednictvím postprodukčních úprav. Konfigurace elektrického systému, bezpečnostní štítky a strukturální certifikační dokumentace jsou v souladu s regulačním rámcem cílového trhu během počáteční fáze plánování výstavby, čímž se zabrání zpožděním a dalším nákladům spojeným s dodatečnou montáží prvků shody na dokončenou jednotku.
Zařízení hodnotící výměnu nebo rozšíření vozového parku by měla dokumentovat aktuální šířky uliček, výšky regálů, jmenovité zatížení podlahy a pracovní cyklus směn, než si vyžádají doporučení pro konfiguraci – tyto informace určují třídu podvozku, výšku stožáru a výběr hnacího ústrojí spolehlivěji než samotné údaje o kapacitě.
Doporučené produkty
Doporučené NOVINKY